- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Зошто обработката без бруси е критична во хидрауличните системи
Хидрауличните системи тивко откажуваат. Бришење се откачува во блокот на вентилот, влегува во колото на течноста и почнува да прави оштетувања - заптивки, отвори, калеми - долго пред нешто да се појави на мерачот. До моментот кога има симптом, причината е одамна исчезната.
Ние обработуваме хидраулични компоненти за воздушна, автомобилска, нафта и гас и индустриски апликации. Контролата на брус е нешто што моравме да го исправиме.
Од каде доаѓаат Бурс
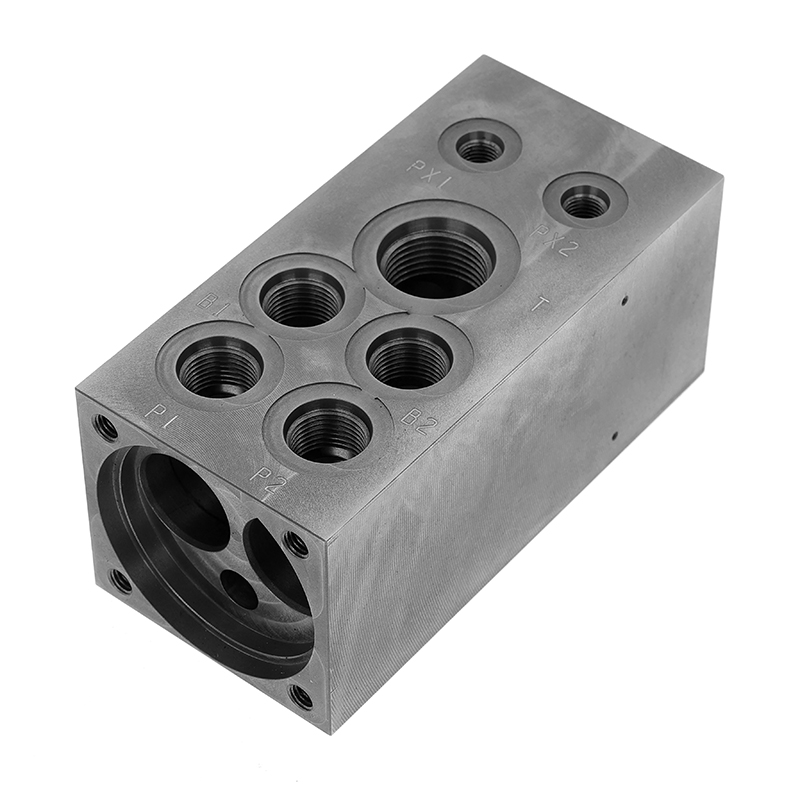
Секој вкрстено дупчење премин во блок на хидраулични вентили создава раскрсница каде алатката за сечење излегува низ веќе обработена дупка. Таа излезна точка е местото каде што се формираат бруси. Типичен блок на вентили има десетици од нив - влезови на порти, внатрешни канали, рабови на жлебот за заптивки, врски со навој. Истите карактеристики што го прават делот да работи се оние што го отежнуваат отстранувањето на гребенот.
Рачното четкање не допира до нив. Вибраторната завршна обработка не е исто така. Повеќето од овие места за брусење се длабоко во внатрешноста на делот, надвор од видното поле и недостапни однадвор.
Што всушност прават брусите во хидраулично коло
Под притисок, лабаво прицврстените бруси се ослободуваат и се движат со течноста. Тие го надминуваат бројот на честички над границите на ISO 4406, бележат заптивки за време на склопувањето и делумно ги блокираат контролните отвори - ја менуваат ефективната површина на проток на начин што го менува однесувањето на вентилот. Последниот е особено тешко да се фати бидејќи се појавува како проблем со подесување, а не како проблем со контаминација.
Во системите за сопирање, актуаторите за контрола на летот и вентилите во енергетскиот сектор под висок притисок, последиците од ова погрешно се надминуваат сметката за поправка.
Како ние машински да го спречиме
Ние не го третираме деградирањето како чекор за чистење. Целта е да не се создаваат бруси кои треба да се исчистат на прво место - и каде што се формираат, да се решат пред делот да го напушти поставувањето.
Нашите CNC центри со пет оски ни овозможуваат да го контролираме аголот на приближување на вкрстено дупчени раскрсници, што директно влијае на големината на брусите и адхезијата на излезната точка. Заблокови на хидраулични вентилиитела на хидраулични колектори, секвенционирањето на патеката на алатот се справува со чистење на внатрешните раскрсници во рамките на истата програма - без секундарна операција, без проблем со пристапот.
Завршувањето на внатрешниот премин се движи до Ra ≤ 0,8μm. Пред било што да се испорача, поминува низ CMM инспекција и тестирање за истекување на хелиум при работен притисок 1,5×.
Прашања што вреди да се постават пред да се извор
Ако контролата на брусењето е важна за вашата апликација, прашајте го вашиот добавувач како се отстрануваат внатрешните раскрсници - и како тоа се потврдува. „Ние проверуваме дали има бруси“ е различен одговор од „го контролираме процесот за да не се формираат“. Разликата е важна на теренот.
Прелистајте го нашиотхидраулични компонентиили контактирајте со нашиот инженерски тим за да разговарате преку вашите